
Por qué el PP LGF40 previene la deformación anisotrópica
Los compuestos estándar de polipropileno de fibra de vidrio corta (PP GF40) fallan en conjuntos de parachoques de servicio pesado-porque sus longitudes de fibra corta (normalmente<1mm) align along injection flow pathways. This high alignment causes severe differential mold shrinkage rates, resulting in structural warpage and dimensional deviations that prevent clean vehicle assembly.
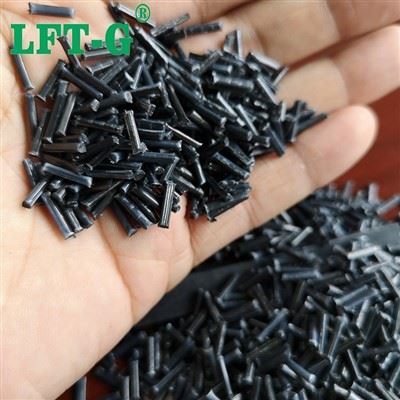
LFT-G®PP LGF40 conserva una longitud continua de fibra de vidrio de 12 mm dentro de cada pellet. Durante el moldeo, estas fibras se distribuyen en una red entrelazada 3D aleatoria. Este esqueleto interno de fibra garantiza una contracción uniforme en todas las direcciones (enfriamiento isotrópico), brindando una precisión dimensional excepcional y evitando la deformación de la pieza bajo ciclos de carga pesada.
Verificación de datos de materiales: PP LGF40 frente a compuestos tradicionales
El siguiente perfil de datos técnicos compara LFT-G®PP-LGF40-BG04 frente a poliamida de fibra corta-estándar (PA6-GF40) en estados seco y húmedo (condicionado), lo que resalta la estabilidad estructural del polipropileno de fibra larga.
| Propiedades mecánicas (típicas) | Estándar de prueba | PP LGF40 (Seco / Húmedo) | PA6 GF40 (Estado seco) | PA6 GF40 (húmedo/acondicionado) |
|---|---|---|---|---|
| Densidad (g/cm³) | ISO 1183 | 1,21 (constante) | 1.36 | 1.36 |
| Absorción de agua (%) | ISO 62 | < 0.01% | 1.8% | 6,5% - 8.5% (saturación máxima) |
| Resistencia a la tracción (MPa) | ISO 527 | 135 | 190 | 129 (caída del 42%) |
| Módulo de tracción (MPa) | ISO 527 | 9.200 (constante) | 1,1500 | 6.700 (caída del 41%) |
| Impacto Izod con muescas (kJ/m²) | ISO 180 | 35.0 | 11.0 | 13.0 |
| Rango de contracción del molde (%) | ISO 294-4 | 0,10% - 0.25% (isotrópico) | 0.35% - 0.85% | 0,45% - 1.20% (deformación anisotrópica) |
Estudio de caso comprobado en campo: Reemplazo de vigas de parachoques de acero al carbono en camiones utilitarios

El desafío
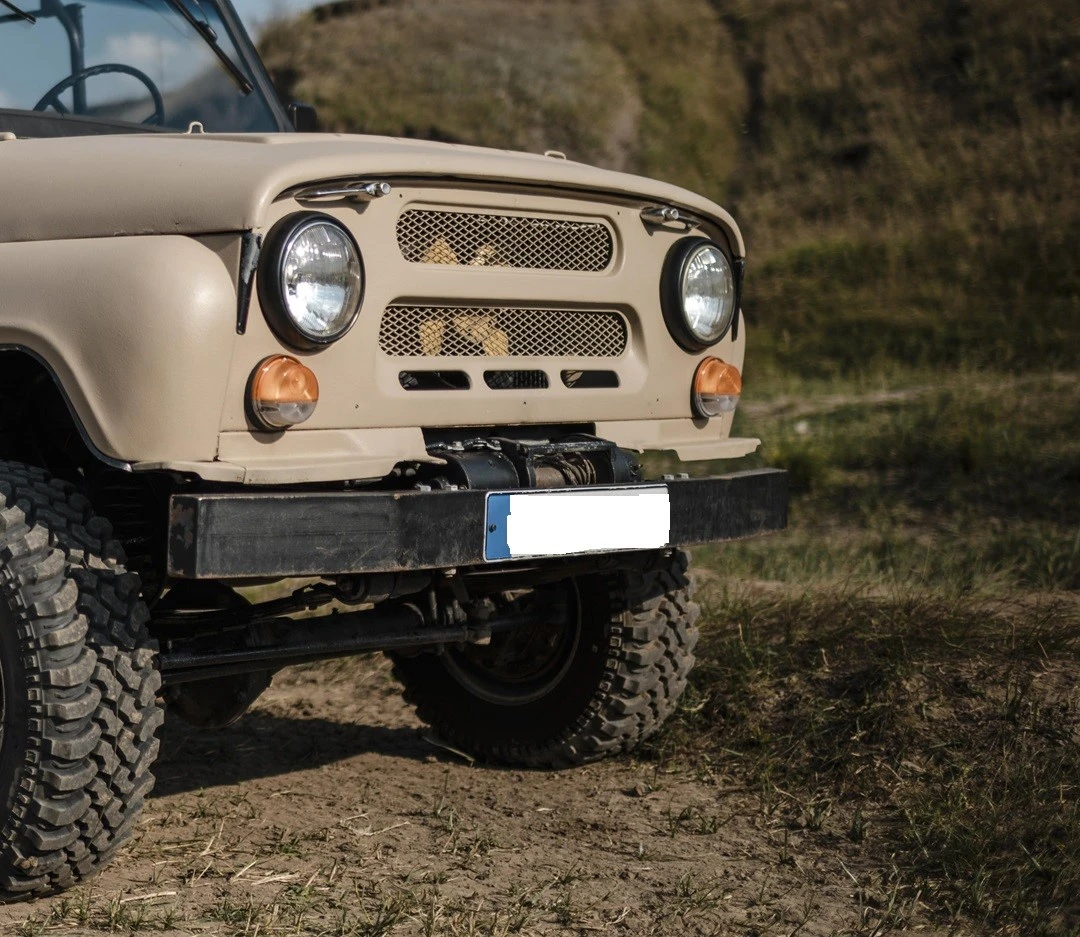
Un fabricante internacional de camiones utilitarios comerciales utilizó pesadas vigas de refuerzo de parachoques de acero al carbono soldadas. El conjunto de acero de 18 kg era propenso a sufrir grietas por fatiga de baja-frecuencia y oxidación en condiciones costeras y ambientales adversas. El fabricante evaluó el aluminio fundido, pero excedió los límites de costos de producción y requirió un mecanizado posterior-al moldeado extenso y costoso.
La solución
El equipo de diseño reemplazó la viga de metal con un componente estructural-moldeado por inyección usandoLFT-G®PP-LGF40-BG04(40% polipropileno reforzado con fibra de vidrio larga). La matriz de fibra continua ofrecía una rigidez a la flexión similar a la del metal-y al mismo tiempo consolidaba cinco soportes de acero separados en una pieza moldeada integrada.
Los resultados
- 42% de reducción de peso:El peso de los componentes se redujo de 18 kg a 10,4 kg, lo que aumentó directamente la capacidad de carga útil.
- Consolidación de piezas:Consolidó 5 soportes de acero separados y placas de refuerzo en 1 sola pieza moldeada.
- Cero deformación y distorsión:La excelente estabilidad dimensional evitó el hundimiento y la deformación bajo la vibración cíclica del vehículo.
- Rendimiento 100% inoxidable:La resistencia química nativa del polipropileno eliminó la necesidad de revestimientos externos inoxidables.
Libertad de diseño e integración de componentes
Las estructuras soldadas de acero al carbono limitan a los diseñadores de automóviles a una geometría simple, lo que requiere múltiples soportes de refuerzo para manejar tensiones localizadas. Cada línea de soldadura presenta posibles puntos de falla y pasos de ensamblaje que requieren mucha mano de obra.
Usando LFT-G®PP LGF40 permite a los ingenieros moldear geometrías acanaladas complejas directamente. Las nervaduras de refuerzo, las pestañas de montaje y los orificios para sujetadores se integran en un solo paso de moldeo por inyección-, lo que elimina el estampado, la soldadura y el roscado secundarios.

Directrices de procesamiento para polipropileno con un 40 % de fibra de vidrio larga
Debido a que el PP LGF40 tiene una alta carga de fibra de vidrio continua, los parámetros de inyección inadecuados pueden cortar las fibras, convirtiendo el material en un compuesto de fibra corta-estándar. El equipo de fabricación debe ajustar la configuración de la maquinaria de acuerdo con estas tres pautas:
Temperatura de fusión
Configure las zonas de calentamiento del barril entre 210 grados y 240 grados. Las temperaturas elevadas reducen la viscosidad de la matriz, protegiendo las fibras largas de la rotura mecánica por cizallamiento.
Boquillas y compuertas
Evite las puertas restrictivas. Las puertas deben tener un diámetro mínimo de 4,0 mm y se recomiendan guías completamente redondas para evitar la rotura prematura de las fibras.
Configuración de tornillo
Utilice un tornillo con una relación de compresión-baja (de 1,2:1 a 1,5:1) con una zona de alimentación profunda. Los tornillos de barrera de alta compresión degradan inmediatamente los esqueletos de fibras continuas.