

 Los entornos automotrices bajo-exigen materiales que puedan soportar altas tensiones mecánicas, vibraciones constantes y temperaturas de funcionamiento elevadas. Históricamente, la poliamida reforzada con fibra de vidrio corta (PA6-GF30 o Nylon 6 GF30) ha sido la especificación predeterminada para las cubiertas y los ventiladores de refrigeración del radiador. Sin embargo, la poliamida es altamente hidrófila debido a los grupos amida polares en su estructura polimérica. Cuando se exponen a una alta humedad ambiental,-algo común durante los veranos en regiones como Oriente Medio, las piezas de poliamida absorben la humedad, lo que provoca una reducción catastrófica del 40 % en el módulo de tracción y un importante hinchamiento dimensional.

El secreto estructural: esqueleto de vidrio continuo de 12 mm
Los compuestos de fibra corta-estándar (como PP GF30 o PA6 GF30) utilizan fragmentos de vidrio rotos, normalmente de menos de 1 mm de longitud. Durante el moldeo por inyección, estos fragmentos cortos se orientan en la dirección del flujo, creando una contracción anisotrópica severa (deformación) y límites mecánicos débiles.
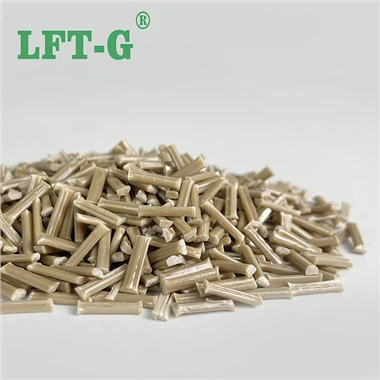
Por el contrario, LFT-G®Los gránulos se cortan a una longitud uniforme de 12 mm. Los filamentos de vidrio corren continuamente a lo largo de toda la longitud del pellet. Una vez moldeadas, estas fibras largas forman un esqueleto de refuerzo 3D entrelazado dentro de la pieza, distribuyendo las cargas mecánicas de manera uniforme y evitando la propagación de grietas.
Verificación de datos de materiales: PP LGF30 frente a compuestos tradicionales
El siguiente perfil de datos técnicos compara LFT-G®PP-LGF30-NG03 frente a poliamida de fibra corta-estándar (PA6-GF30) en estados seco y húmedo (condicionado), lo que resalta la estabilidad estructural del polipropileno de fibra larga.
| Propiedades mecánicas (típicas) | Estándar de prueba | PP LGF30 (Seco / Húmedo) | PA6 GF30 (Estado seco) | PA6 GF30 (húmedo/acondicionado) |
|---|---|---|---|---|
| Densidad (g/cm³) | ISO 1183 | 1,15 (constante) | 1.36 | 1.36 |
| Absorción de agua (%) | ISO 62 | < 0.01% | 1.8% | 6,5% - 8.5% (saturación máxima) |
| Resistencia a la tracción (MPa) | ISO 527 | 115 | 175 | 100 (caída del 43%) |
| Módulo de tracción (MPa) | ISO 527 | 7.200 (Constante) | 9,500 | 5.500 (caída del 42 %) |
| Impacto Izod con muescas (kJ/m²) | ISO 180 | 35.0 | 11.0 | 13.0 |
| Rango de contracción del molde (%) | ISO 294-4 | 0,15% - 0.30% (isotrópico) | 0.35% - 0.85% | 0,45% - 1.20% (deformación anisotrópica) |
Estudio de caso comprobado en campo: Actualización de la cubierta de enfriamiento automotriz en Medio Oriente

El desafío
Un proveedor de componentes automotrices de primer nivel-en Medio Oriente encontró fallas estructurales crónicas en las cubiertas del ventilador de enfriamiento del radiador. Los componentes originales, moldeados con poliamida de fibra corta estándar (PA6-GF30), absorbieron la humedad ambiental en condiciones de verano extremadamente húmedas. Esta absorción de humedad redujo la rigidez del material en más de un 40%, lo que provocó que la cubierta se deformara y se combara. En consecuencia, las aspas del ventilador interfirieron con la carcasa de la cubierta, lo que provocó bloqueos catastróficos del motor, fugas de refrigerante y costosas reclamaciones de garantía.
La solución
El equipo de ingeniería seleccionadoLFT-G®PP-LGF30-NG03(un compuesto de polipropileno reforzado con un 30 % de fibra de vidrio larga) como reemplazo directo-. Debido a que el PP es una poliolefina hidrofóbica, su índice de absorción de humedad es cercano a-cero (<0.05%). The long glass fiber skeleton formed an internal interlocking structural matrix, preserving high rigidity, structural shape, and torsional stiffness under high thermal loads up to 120°C without any warping.
Los resultados
- Cero deformación e hinchazón:La absorción de humedad de los componentes cayó por debajo del 0,05%, manteniendo el espacio libre dimensional.
- 15% de reducción de peso:La menor densidad del PP (1,15 g/cm³ frente a 1,36 g/cm³ del PA6) contribuyó al aligeramiento del vehículo.
- 25% de reducción de costos:Los tiempos de ciclo más cortos y la eliminación del presecado-pre-intensivo en energía requerido para los compuestos de nailon reducen los costos de producción.
- Fiabilidad comprobada:Se registraron cero fallas en el campo durante 24 meses de servicio en climas desérticos extremos del Medio Oriente.
Directrices de moldeo por inyección para LFT-G®PP LGF30

El procesamiento de termoplásticos de fibra larga requiere configuraciones de máquina específicas para evitar la degradación de la fibra. Se deben evitar fuerzas de corte elevadas para proteger la red de fibra 3D interna. Siga estas tres reglas de procesamiento básicas para lograr un rendimiento óptimo de las piezas:
Selección de tornillos
Utilice un tornillo de inyección de baja-compresión (relación L/D de 18:1 a 22:1) con una profundidad mínima. Evite los anillos de retención de alto-cizallamiento para preservar la longitud continua de la fibra.
Temperatura de fusión y moldeo
Mantenga la temperatura de fusión entre 200 grados y 230 grados. Las temperaturas del molde deben mantenerse entre 40 y 70 grados para garantizar un acabado superficial óptimo y una baja tensión interna.
Contrapresión baja
Mantenga la contrapresión baja (0,5 a 1,5 MPa) y la velocidad de inyección moderada. La contrapresión excesiva aplasta las fibras, convirtiendo el compuesto LFT en un compuesto de fibra corta.